
一、袋装货装车,最花时间的是「摆」
第一段视频从货场开始:几垛袋装货码在蓝色塑料托盘上,灰绿色的编织袋,垛形被压得有点塌,袋子中间鼓、两头瘪。镜头往后拉,红色牵引车带着平板挂车停在场地上,车板上已经铺了一层袋装货,一名穿反光背心的工人站在货上,弯腰把包一包往里挪、摆正、压平。
这个动作看着简单,其实是袋装货装车最花时间的环节。袋装货不能像板材那样整垛吊上去落位,只能一包一包搬。而且每放一包,都要顺手做三件事:把包摆正、把底下的包压平、把缝错开。
摆正是为了让垛形方。袋子是软的,歪一点放上去,上面再压两层就会顺着歪的方向滑,一路歪到底,整车垛形成梯形。
压平是因为袋子里的物料在运输和堆放中会往一头沉,袋子变成「一头厚一头薄」。厚的那头朝上放,上面一层就压不平;正确做法是厚头朝下、或者两层厚薄交错,把高度差吃掉。
错缝是让上下层之间互相咬住。上下两层的袋缝对齐,等于在货垛中间留了一条直通的缝,车一颠,上层就沿着这条缝整体滑。
二、软包的三个天性:会沉、会滑、会鼓
袋装货装上车不是就完了,跑起来还会变。三个变化要提前留量。
会沉。袋里的粉粒料在振动下会重新排列,颗粒往空隙里钻,整垛高度会往下掉。装车时码到与栏板齐平,跑两百公里可能就低了一掌。掉下去的部分如果原先靠绑带压着,绑带就松了;如果靠栏板挡着,货和栏板之间就出现空隙,货可以在里面晃。所以袋装货装完要留出二次收紧的余地,中途停靠时补一道。
会滑。袋子表面是编织布,袋与袋之间的摩擦系数不高,尤其是受潮或者沾了粉尘以后。平板车没有栏板挡,全靠绑带和货垛自重,袋装货在平板上比在栏板车里更容易整体位移。
会鼓。垛码高了,下层袋子被压得向外鼓,鼓出来的那部分超出了车板宽度,跑起来就是最先被刮、最先被蹭的位置。这也是为什么袋装货宁可码宽一点、码低一点,不要窄而高。
三、板材:纵横两个方向各管一头
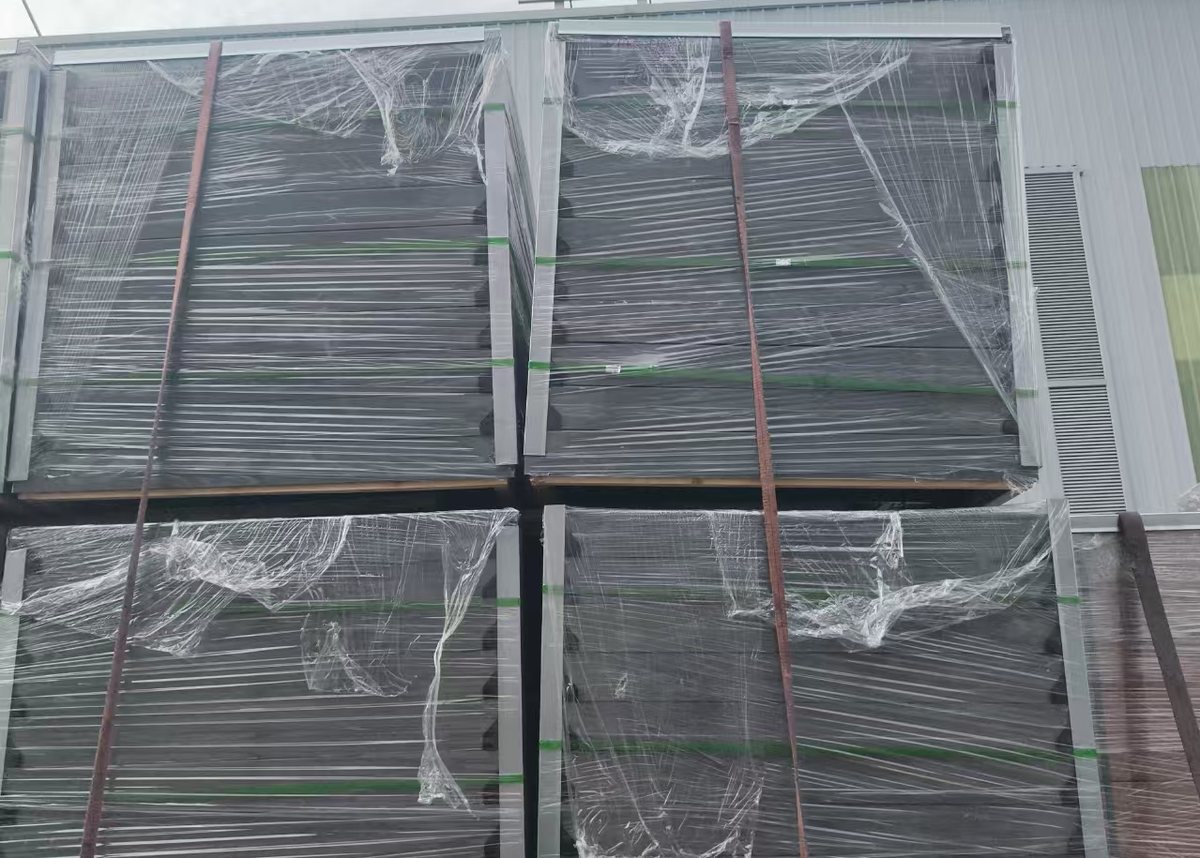
第二张素材是车尾正面拍的缠膜板材:货码成两层,每摞外面裹着缠绕膜,膜在转角处收边、拉出丝;纵向有几道棕色的压条顺着板面立着,横向是绿色的打包带一道道勒过去,把整摞板压在车板上。
板材的加固逻辑和袋装货完全不同。板材是刚性的,一摞货本身不会变形,所以它不需要「压实」这种动作,需要的是防止整摞位移和防止边角受损。
纵向压条管的是「不许前后窜」。板材在车上最怕的是刹车时整摞往前冲,压条顺着车长方向立起来,等于给货垛加了几道纵向的筋骨,配上前端的挡板和绑带,把前后的力分散到整摞板上,而不是集中压在某一层板的边上。
横向打包带管的是「不许左右散」。板与板之间是有摩擦的,但层数一多,外侧的板就有向外倒的趋势,横向带子把整摞从外往里箍住。
两个方向的带子必须都到位。只有横向,货能被推着前后跑;只有纵向,货垛会从两侧散开。装车现场常见的省事做法是只勒横向带,因为横向带好勒、看得见,纵向压条要一根根立、还要对位置。
四、吊装配合:货是吊进去的,位置是人定的
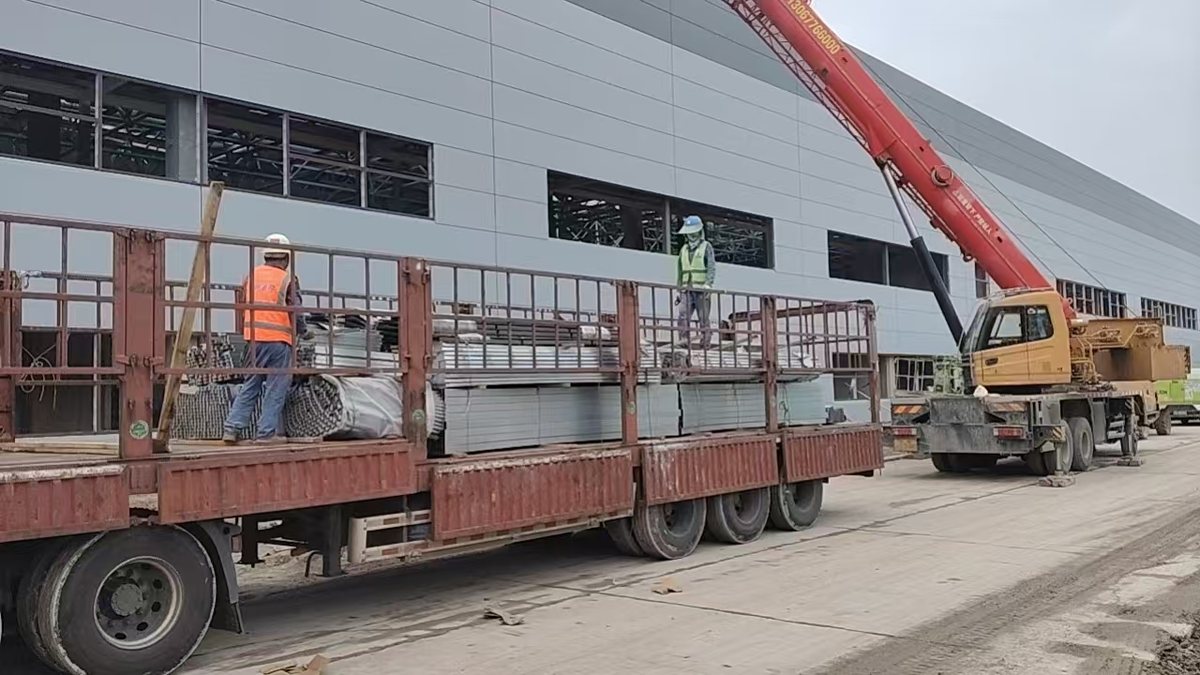
第三张是另一个现场:红色汽车吊停在高栏平板车侧面,吊臂伸到车厢上方;车厢里钢卷和板材分区码着,两名工人站在车厢底板上,一个在货垛这头,一个在另一头。
吊装装车,吊车只负责把货从地面送到车厢上方,落到哪个位置、怎么摆,是车厢里的人定的。所以车里的人站位很关键:要站在货的落点侧后方,能看见吊钩,也能退得开;不能站在落点正下方,也不能背对吊钩。
落位的时候,人在车厢里推、扶、垫,动作要短。手扶货的时间越短越好,扶完立刻撤手退开,等货完全落稳、吊钩松力,人再上去调整。吊着的货在摆动,人的手一旦被压在货和车厢底板之间,退不出来。
还有一点常被忽略:车厢底板要先清。吊装前的车板如果有碎石、木屑、旧垫木,货落下去是「浮」在这些杂物上的,不是落在板面上,重量分布不均,跑起来会硌出印子,重的钢卷还会在板面上滑。
五、三类货,一条共同的线
袋装货靠人一包一包摆,板材靠纵横两套带子,吊装货靠吊车送位、人接位。看起来是三套完全不同的动作,但落点是一样的:让货在车板上「坐实」,让力有地方传。
袋装货压实错缝,是让上层有支撑;板材纵横加固,是让力分散到整摞板;吊装货清板落稳,是让货真正贴住板面。三者做的都是同一件事——把货和车变成一个整体,而不是一堆货放在一块板上。